 中文简体


La purge d'une machine de moulage par injection fait la différence entre un changement de couleur de 25 minutes et une perte de production de trois heures. Une purge correctement exécutée repousse la vieille résine, les dépôts carbonisés et les résidus de pigment hors du cylindre, de la vis et de la buse afin que le matériau suivant commence à être propre. Une purge précipitée laisse derrière elle la contamination, et cette contamination apparaît sous forme de points noirs, de stries ou d'une augmentation soudaine des déchets au moment où le moule commence à couler.
Qu’est-ce que la purge dans le moulage par injection ?
La purge est le processus de nettoyage qui élimine les matières thermoplastiques résiduelles de l'unité de plastification d'une machine de moulage par injection. L'opérateur charge un composé de purge, ou dans des cas simples, une résine sacrificielle, et le pousse à travers la vis et le canon à température et contre-pression contrôlées. Le matériau de purge déplace la résine précédente, collecte le pigment et le polymère dégradé et sort de la buse sous forme de bouchon.
Deux méthodes dominent l'industrie. Les composés de purge mécanique nettoient avec une viscosité et un cisaillement élevés, frottant physiquement la paroi du canon et les vols de vis. Les composés de purge chimique contiennent des ingrédients actifs qui décomposent le polymère carbonisé au niveau moléculaire. La plupart des mouleurs gardent les deux en stock : une qualité mécanique pour les changements de routine et une qualité chimique pour les événements d'accumulation et de maintenance carbonisés.
Quand faut-il purger une machine de moulage par injection ?
Purgez selon un calendrier, pas après l'apparition de défauts. Au moment où des points noirs ou des stries colorées atteignent le moule, la contamination est déjà présente sur la vis et dans les canaux chauds, et chaque injection avant la fin de la purge est considérée comme un rebut.
| Déclencheur | Contamination laissée pour compte | Conséquence de l'omission de la purge |
|---|---|---|
| Changement matériel | Résidu de la résine précédente avec une température de fusion différente | Polymère dégradé, mauvaises lignes de soudure, pièces fragiles |
| Changement de couleur | Pigment piégé sur les volées de vis et la paroi du canon | Stries de couleur et pièces cosmétiques rejetées |
| Arrêt programmé | Résine carbonisée dans un fût chaud à l'arrêt | Points noirs et odeur de brûlé au prochain démarrage |
| Tirage de vis ou entretien | Matériel verrouillé dans le clapet anti-retour et les vols de vis | La contamination se propage à d'autres moules et machines |
Ajoutez une étape de purge à chaque ticket de basculement. Une liste de déclencheurs écrite empêche les opérateurs de prendre des décisions à la volée et donne à la maintenance une base de référence documentée lorsque les temps de purge commencent à s'allonger.
Composés de purge mécaniques ou chimiques
La sélection du composé détermine la vitesse de purge et la profondeur de nettoyage, alors confirmez le mécanisme avant d'acheter un seul sac.
| Point de comparaison | Composé de purge mécanique | Composé de purge chimique |
|---|---|---|
| Mécanisme de nettoyage | Frottement à haute viscosité et force de cisaillement | La réaction chimique ramollit et dissout les résidus |
| Idéal pour | Changements de matière et de couleur de routine | Dépôts carbonisés, points noirs, arrêts prolongés |
| Température de traitement | Correspond à la fenêtre de production en résine | Nécessite souvent une étape de température plus élevée |
| Nettoyage après purge | Minime ; compatible avec la plupart des résines | Peut nécessiter une purge mécanique de suivi |
| Risque de mauvaise utilisation | Faible lorsque les températures sont correctement maintenues | Dommages thermiques en cas de fonctionnement en dehors de la plage recommandée |
Pour les transitions de couleurs sombres à claires, une purge mécanique élimine la plupart des pigments en un ou deux cycles. Pour un baril resté inutilisé pendant deux semaines, passez directement à une purge chimique pour éliminer les couches carbonisées.
Comment purger une machine de moulage par injection : étape par étape
Utilisez la même discipline à chaque fois. Une procédure cohérente produit un résultat prévisible.
- Videz la trémie. Arrêtez d'alimenter en résine et faites fonctionner la vis jusqu'à ce qu'aucun nouveau matériau ne pénètre dans le canon. La résine fraîche dilue la purge et prolonge le cycle.
- Réglez la température de traitement. Ajustez les températures du barillet selon la fenêtre recommandée par le fournisseur de composé de purge, généralement proche de la plage supérieure de la résine précédente.
- Chargez le composé de purge. Ajoutez suffisamment de matériau pour remplir le volume du baril au moins une fois et demie, ce qui correspond à la dose efficace minimale pour la plupart des qualités.
- Exécutez de courtes injections de purge avec contre-pression. Utilisez environ 30 à 50 pour cent de la vitesse de vis normale et une contre-pression modérée, et éjectez des balles courtes au lieu d'une longue poussée. Les courses courtes transportent la contamination vers la buse plus rapidement car elles séparent à plusieurs reprises la matière fondue des filets de vis.
- Inspectez chaque limace. Continuez jusqu'à ce que la limace éjectée soit de couleur et de texture uniformes. Si des points noirs réapparaissent après deux limaces propres, passez à une purge chimique avant de charger la résine de production.
- Chargez la nouvelle résine et testez. Introduisez le matériau suivant, projetez plusieurs petites pièces dans l'air ou dans une cuve de purge et vérifiez que la masse fondue est propre avant de fermer le moule.
Problèmes de purge courants et comment les résoudre
La plupart des échecs de purge sont dus à la température, au volume de purge ou à l'usure de la machine.
| Problème | Cause probable | Action Corrective |
|---|---|---|
| La purge prend trop de temps | Température du fût trop basse pour le grade de purge | Augmentez le fût de 10 à 20°C et vérifiez que le grade de purge correspond à la résine |
| Les points noirs reviennent sans cesse | Carbone piégé dans des zones mortes ou un clapet anti-retour usé | Effectuez une purge chimique, puis inspectez la vis et le clapet anti-retour pour déceler l'usure. |
| La couleur ne disparaîtra pas complètement | Volume de purge insuffisant ou faible contre-pression | Augmentez la quantité de purge et utilisez des jets courts à haute pression |
| La purge se solidifie dans le canon | Inadéquation thermique entre la fenêtre de purge et de traitement | Faites correspondre le composé de purge à la température de fusion de la résine à nettoyer. |
| Des stries apparaissent dans les premières parties | Contamination piégée dans les canaux chauds ou la pointe de la buse | Purger avec la buse ouverte et exécuter une étape de purge spécifique aux canaux chauds |
Purge des machines de moulage par injection verticales
Les presses verticales suivent les mêmes principes fondamentaux de purge, mais la disposition verticale des vis et les fréquents changements de couleur des moulages d'inserts méritent une attention particulière.
A machine de moulage par injection verticale standard bénéficie d'une routine de purge conçue autour de sa géométrie de vis ; le baril vertical a tendance à retenir le pigment dans les volées inférieures, les opérateurs doivent donc continuer à purger jusqu'à ce que deux limaces consécutives soient complètement uniformes. Pour les travaux médicaux et électroniques, LIZHU machine de moulage par injection verticale la gamme comprend équipement de moulage de précision qui maintient des températures de fusion stables et réduit la variation thermique qui rend la purge moins prévisible.
 Machine de moulage par injection verticale standard Fournisseur, Entreprise LIZHU Machinery est un fournisseur et une société de fabricants et de fabricants de machines de moulage par injection verticale standard en gros en Chine, offrant des solutions de vente en gros... Voir le produit →
Si votre plan de production nécessite des changements de couleur fréquents, un machine de moulage par injection verticale électrique est souvent un meilleur ajustement, car la rotation des vis servo-entraînée offre une contre-pression constante qui éclaircit la couleur uniformément en moins de cycles. Les opérations de surmoulage de deux ou trois couleurs peuvent entraîner un machine de moulage par injection verticale multicolore , ce qui réduit le nombre de changements par équipe et diminue directement la consommation de composés de purge.
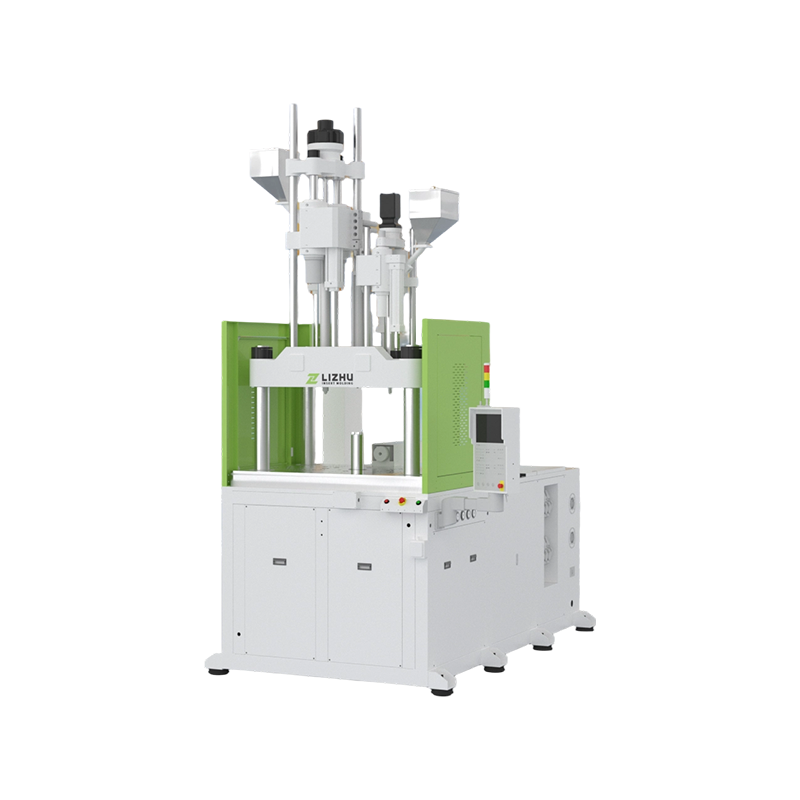 Machine de moulage par injection verticale multicolore Fournisseur, Entreprise LIZHU Machinery est un fournisseur et une société de fabricants et de fabricants de machines de moulage par injection verticales multicolores en gros en Chine, offrant des services de vente en gros... Voir le produit →
 Machine de moulage par injection verticale électrique Fournisseur, Entreprise LIZHU Machinery est un fournisseur et une société de fabricants et de fabricants de machines de moulage par injection verticales électriques en gros en Chine, offrant des solutions de vente en gros... Voir le produit →
Meilleures pratiques pour des changements plus rapides et plus propres
De petits changements de procédure se traduisent par des gains de disponibilité mesurables dans l’ensemble d’un atelier.
- Créez une fiche de recette de purge pour chaque famille de matériaux, répertoriant la qualité du composé, la température, la contre-pression et le nombre de cycles.
- Mesurez le temps de purge et l’utilisation des matériaux par changement. Une réduction de 10 % du temps de purge sur cinq presses ajoute des centaines d'heures de production par an.
- Maintenez la buse et les canaux chauds à la température de purge pendant le nettoyage. Les zones froides piègent les pigments et le carbone.
- Ne dépassez jamais la température maximale recommandée du composé de purge ; un matériau de purge surchauffé peut carboniser et contaminer davantage le canon.
- Former les opérateurs à lire les bouchons de purge. Un bouchon propre et uniforme est le seul signe fiable que le canon est prêt pour la production.
- Planifiez une purge chimique pendant la maintenance préventive au lieu d'attendre un problème de qualité visible.
FAQ sur la machine de moulage par injection de purge
À quelle fréquence dois-je purger une machine de moulage par injection ?
Purgez à chaque changement de matériau, à chaque changement de couleur et avant chaque arrêt planifié. Si les changements de couleur du foncé au clair se produisent plus d'une fois par quart de travail, suivez le temps de purge par événement pour identifier les machines qui ont besoin d'une vis ou d'un clapet anti-retour reconstruits.
Quelle quantité de produit de purge dois-je utiliser par purge ?
Utilisez au moins une fois et demie le volume du baril comme point de départ. Les pigments foncés et les dépôts carbonisés nécessitent généralement deux à trois volumes de barils, et une purge lente nécessite généralement plus de volume qu'une purge bien pressurisée.
Puis-je purger avec de la résine ordinaire au lieu d’un composé commercial ?
Pour des changements rapides de couleur d’une même famille, la résine ordinaire peut fonctionner, mais elle n’a pas la viscosité et la chimie du support d’une purge commerciale. En pratique, les économies sur les coûts composés coûtent généralement plus cher en rebuts, en main d’œuvre et en temps machine.
Dois-je purger différemment sur une machine de moulage par injection verticale ?
La procédure est la même, mais la vis verticale et la position inférieure de la buse facilitent le dépôt des pigments lourds. Utilisez suffisamment de contre-pression pour maintenir la masse fondue en mouvement et confirmez la propreté avec des bouchons uniformes consécutifs avant de fermer le moule.
Conclusion
La purge est un processus de production et non une corvée de nettoyage. Une procédure de purge définie protège la qualité des pièces, réduit le temps de changement et prolonge la durée de vie de la vis, du cylindre et du clapet anti-retour. Faites correspondre le composé à la contamination, suivez les étapes dans le même ordre à chaque fois et le résultat sera visible dans la corbeille et dans le calendrier de production.


